产品特性
产品描述
产品概述
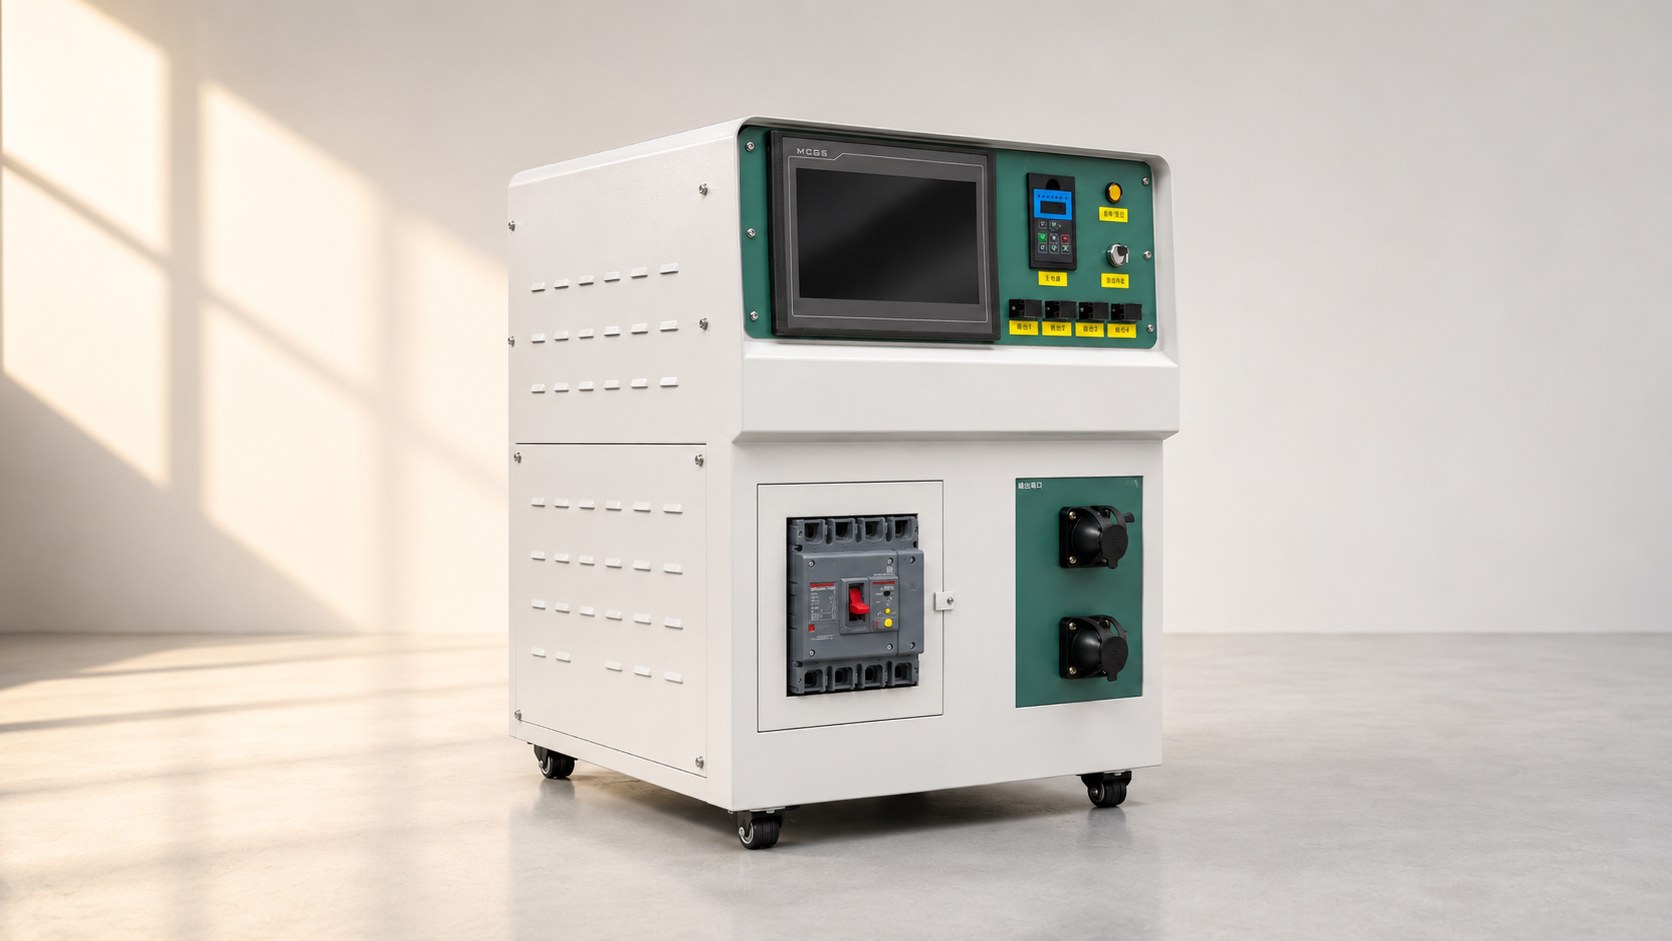
焊接预热设备(电磁感应式)主要面向焊前预热、层间温度控制、焊后保温及消氢处理等工艺需求,为压力管道、压力容器、厚板结构件、钢结构节点以及设备维修补焊提供稳定热源。设备采用电磁感应加热方式,适合在工厂制造、施工现场、露天检修和低温环境下使用。
对于东北地区冬季低温环境、厚壁工件焊接以及对焊接接头质量要求较高的场景,焊接预热尤为重要。通过对焊缝附近母材进行提前升温和过程控温,可降低焊接冷却速度,减少硬化组织和冷裂纹风险,同时促进扩散氢逸出,提高焊接质量稳定性与返修效率。
为什么焊接前需要预热
预热最核心的作用,是降低焊后冷却速度。如果焊缝区域在焊接后降温过快,金属内部容易形成高硬度、低韧性的组织,增加冷裂纹和延迟裂纹风险。通过预热,可让焊缝及热影响区在更平稳的温度条件下完成组织转变,从而改善焊接接头的综合性能。
- 降低焊缝和热影响区的冷却速度
- 减少脆硬组织形成风险
- 有利于扩散氢逸出,降低氢致裂纹概率
- 提高焊接质量稳定性,减少返修
厚度越大,预热越重要
在厚壁工件、低合金钢焊接以及低温环境施工中,母材整体吸热能力更强,内部温度提升更慢,如果预热不足,焊后仍会出现冷却过快的问题。因此,焊接预热设备尤其适合中厚壁工件、冬季露天施工和对焊缝质量要求较高的工程场景。
化工压力罐焊接中的预热价值
在化工行业中,压力罐、反应容器、换热器及相关承压部件往往涉及较高强度材料、较大壁厚以及更严格的焊接质量要求,因此焊前预热通常是确保焊接质量的关键步骤之一。通过对焊缝附近母材进行预热,可降低焊接应力,减少焊缝及热影响区的脆硬倾向,促进焊缝金属中扩散氢逸出,从而有效降低焊接裂纹风险。
合理的预热和过程温度控制,还能够改善焊接接头的韧性与塑性,提高整体结构的疲劳强度,对后续长期承压运行的稳定性具有积极意义。对于化工压力罐这类对密封性、强度和安全性要求较高的设备,预热控制不仅是焊接质量保障措施,也是工艺稳定性的重要组成部分。
全数字感应加热的工艺优势
全数字感应加热设备能够实现多段温度控制,可根据焊接工艺要求预设多个温度区间,并精确控制每个温度段的升温、保温和持续时间。通过更稳定的温度输出和更均匀的加热分布,可有效减少焊接过程中产生的局部应力与热变形,帮助焊接区域保持在更合适的工艺窗口内。
对于化工压力罐、厚壁容器和重要承压焊缝,这类数字化温控能力可以显著提升预热一致性和工艺执行精度,使焊前预热、层间温度控制以及焊后保温过程更加规范、可控和高效。
工作原理
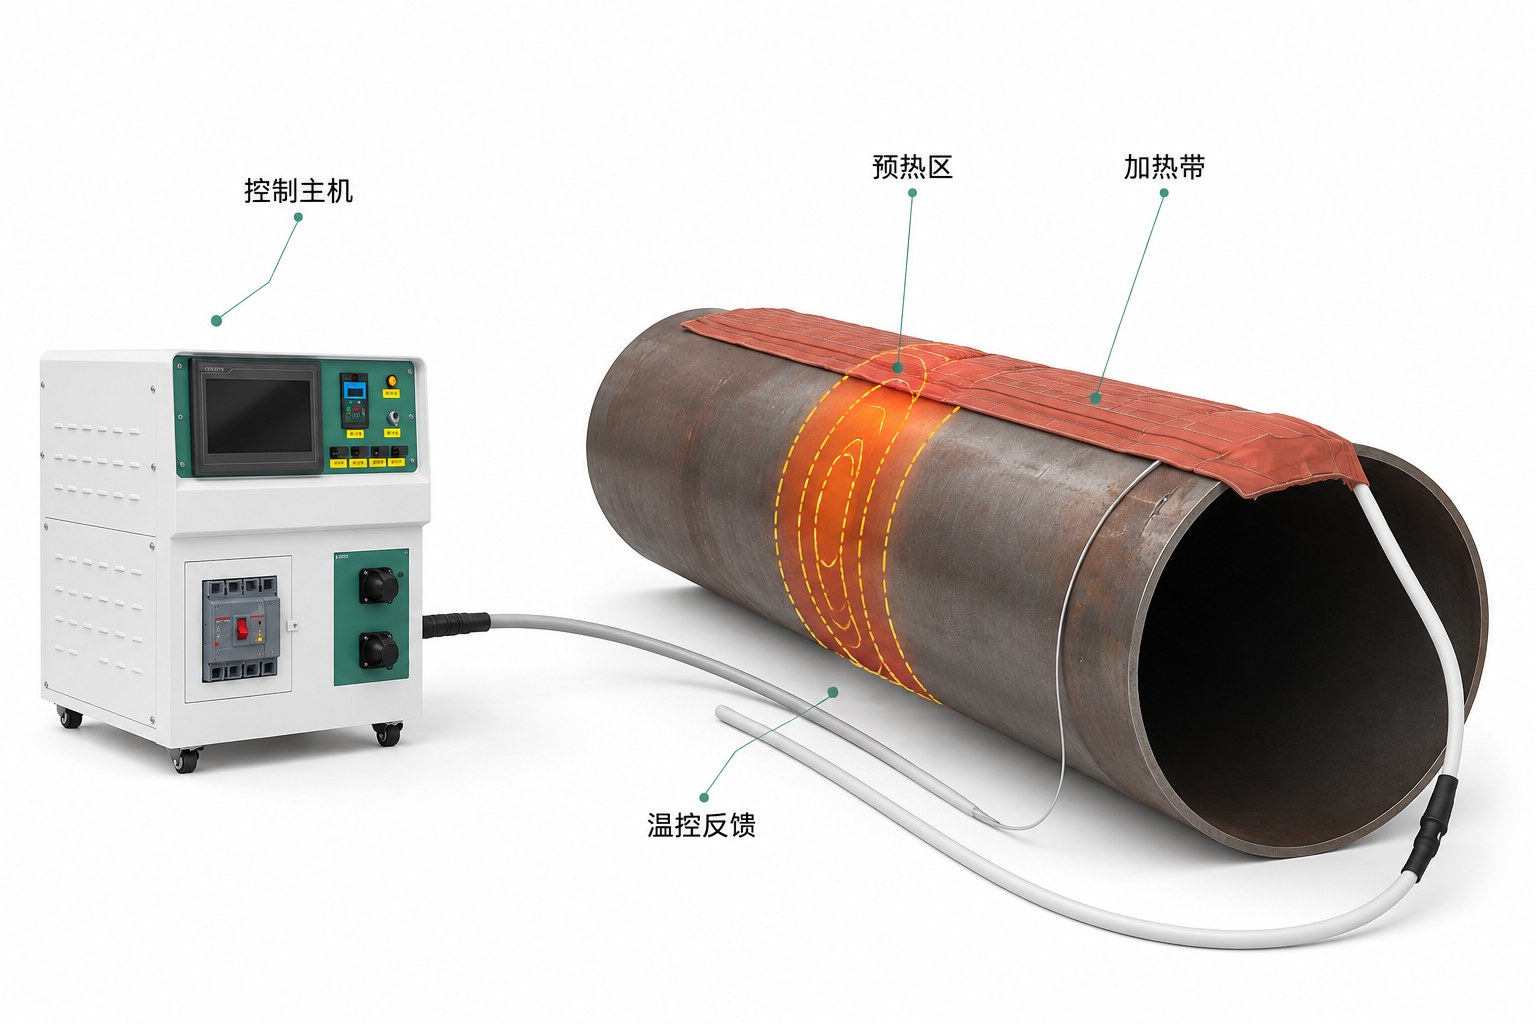
设备通过电磁感应原理,在金属工件或专用感应加热体周围形成交变磁场,使目标区域快速产生热量。配合温控系统对工件表面或焊缝附近温度进行实时采集,自动调节输出功率,使焊前预热、层间控温和焊后保温过程保持在设定范围内。
与氧乙炔、液化气等火焰加热方式相比,电磁感应加热具有升温响应快、热效率高、无明火、现场更安全、温度分布更均匀等优点,更适合对热输入控制要求较高的焊接工艺场景。
热输入与层间温度控制
焊接质量不仅取决于是否预热,还取决于热输入控制和层间温度管理。热输入过大,容易导致局部过热、晶粒粗化和韧性下降;热输入过小,则可能造成未熔合和焊接质量不足。多层多道焊时,层间温度过低会增加裂纹风险,层间温度过高又可能影响组织性能。
因此,焊接预热设备的价值并不只是“把工件烤热”,而是在焊接过程中帮助操作者更稳定地控制焊区热条件,让预热、焊接、层间停顿和焊后保温形成完整工艺闭环。
测温与过程控制
在实际应用中,预热是否有效,不能只看单一点位的温度。对于较长焊缝或较大工件,通常需要结合多个测温点来判断焊缝附近区域是否整体达到目标温度。焊接预热设备可根据项目需要扩展多通道测温、数据记录和温度曲线输出功能,帮助实现更规范的工艺管理和质量追溯。
操作要点
- 焊前应根据材质、厚度和工艺要求设定合理预热温度
- 多层多道焊时应同步关注层间温度变化
- 升温过程宜平稳,避免局部温差过大引起附加热应力
- 对低温环境、厚壁工件和重要焊缝,应重视测温点布置与过程记录
适用工艺
- 焊前预热:在正式焊接前提高母材温度,减缓冷却速度
- 层间温度控制:多层多道焊过程中维持层间温度稳定
- 焊后保温:焊接结束后保持工件温度,辅助消氢扩散
- 维修补焊辅助热处理:用于现场补焊时的局部加热与保温
主要优势
- 无明火更安全:适合厂房、工地、检修区等对消防和施工安全要求较高的现场。
- 温度更均匀:减少局部烧损与过热,提高焊接热输入一致性。
- 响应更快:电磁感应直接加热,预热和升温过程更高效。
- 移动更灵活:适合现场转场使用,满足管线、罐体、钢构等多位置施工。
- 智能温控:可按工艺设定目标温度、保温时间和升温过程,支持闭环控制。
- 适配面广:可根据材质、壁厚、焊接位置和工艺要求进行功率与加热方式配置。
典型应用场景
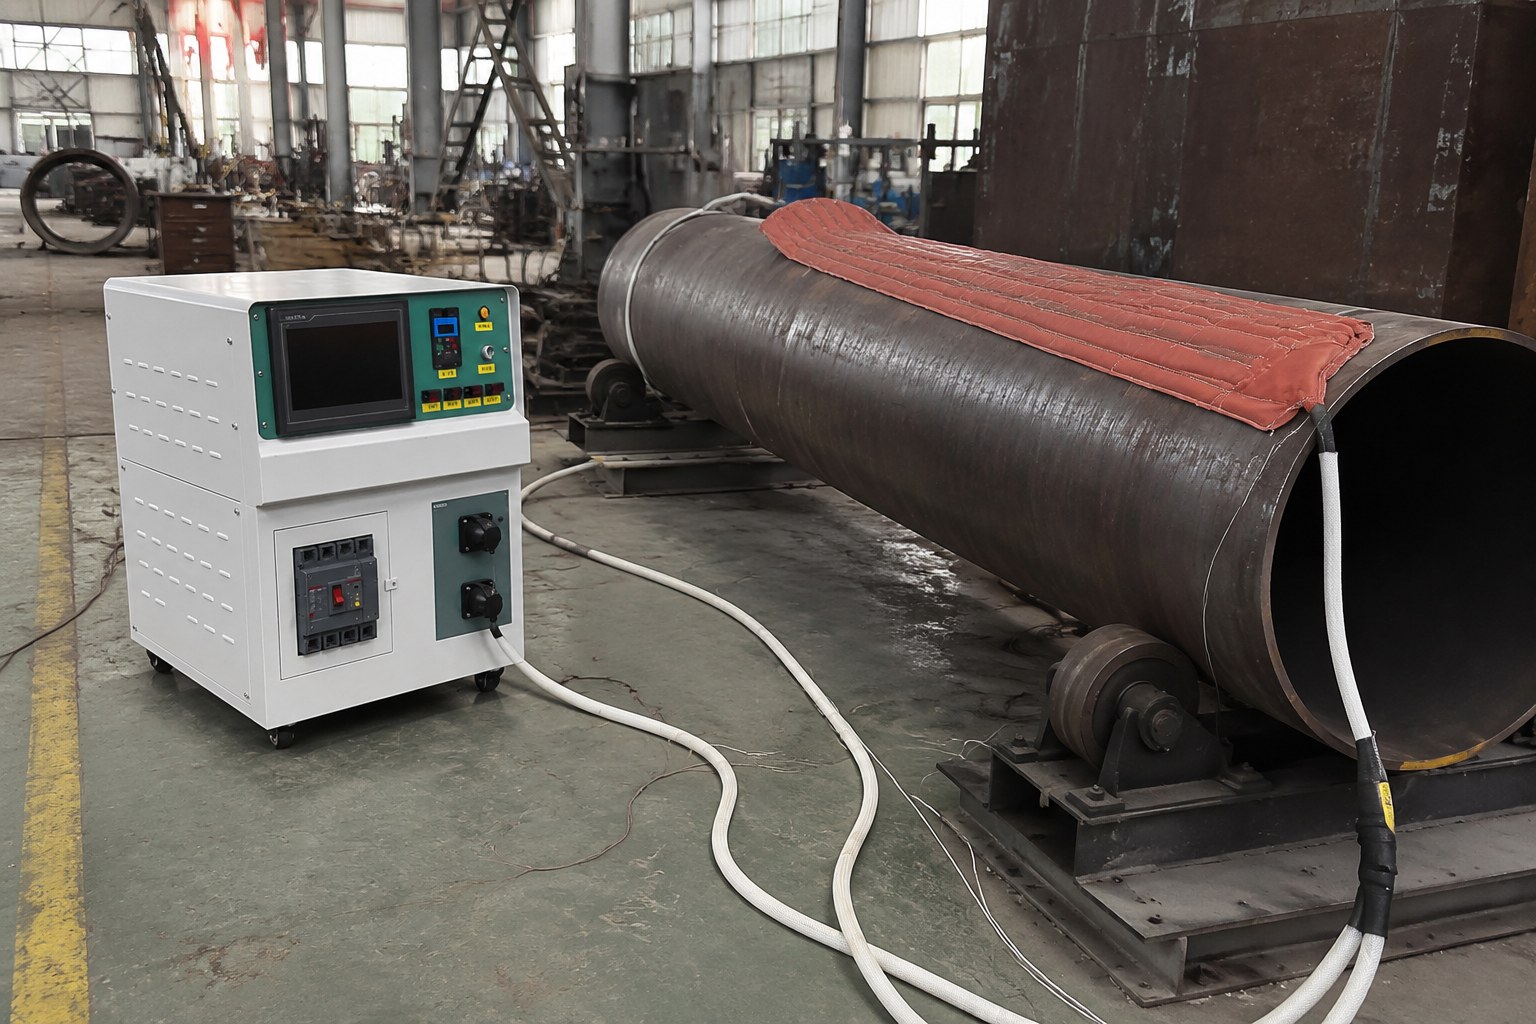
- 长输管线、厂区工艺管道焊接
- 压力容器、换热器、罐体和厚壁筒体制造
- 钢结构、桥梁构件、重型装备维修补焊
- 低温环境下的现场安装与检修施工
- 对焊接热处理过程记录和工艺一致性有要求的项目
系统组成
典型系统通常包含电磁感应加热主机、温控系统、测温元件、感应线圈或加热带、连接线缆和移动支撑部件。根据项目需要,还可扩展多通道测温、数据记录、温度曲线输出、远程监控和工艺追溯功能,用于更严格的焊接质量管理场景。
选型建议
如果需要选型,建议提供以下信息:工件材质、壁厚/板厚、焊缝长度、焊接工艺类型、目标预热温度、保温时长、现场环境温度以及可用供电条件。对于需要严格执行焊接热处理工艺的项目,还建议明确测温点数量、数据记录要求和施工移动方式。
说明:具体预热温度、层间温度和热输入范围,应结合材质、厚度、焊接工艺评定及项目规范确定。功率范围、加热长度、感应线圈形式、测温点位、移动结构和控制方式可按项目工艺要求进行非标定制,具体参数以最终技术方案为准。
服务热线
18686730186